全部文章
31 篇文章・第 2 頁
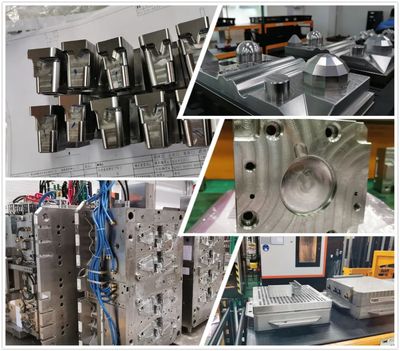
香港模具企業的生產技術管理模式
自上世紀80年代中期以來,香港模具企業的發展一直在不斷地發生著變革。在廣州、深圳、東莞、惠州等地的港臺模具獨資企業引領下,這些企業的生產、技術、管理水平日益提高,而且對內地技術人員和技工的培養也起到了很大的推動作用。本文將從以下幾個方面…
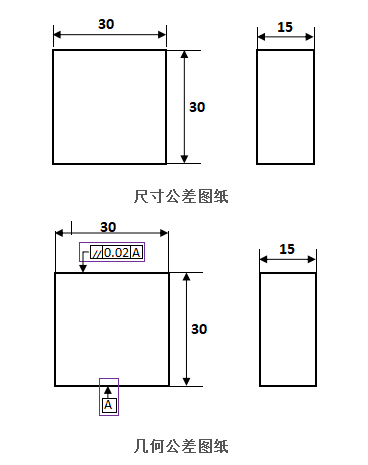
幾何公差詳解
“幾何特性”指的是物體的形狀、大小、位置關係等,“公差”則是“容許誤差”。 “幾何公差”不僅定義尺寸,還會定義形狀、位置的容許誤差。 設計圖紙的標註方法,大致可分為“尺寸公差”與“幾何公差”這兩類。 尺寸公差管控的是各部分的長度。而幾…
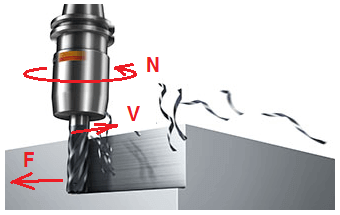
切削速度,吃刀量,進給速度三者關係及計算公式
粗加工時,一般以提高生產率為主,但也應考慮經濟性和加工成本 半精加工和精加工時,應在保證加工質量的前提下,兼顧切削效率、經濟性和加工成本 具體數值應根據機床說明書、切削用量手冊,並結合經驗而定。 從刀具的耐用度出發,切削用量的選擇順序是…
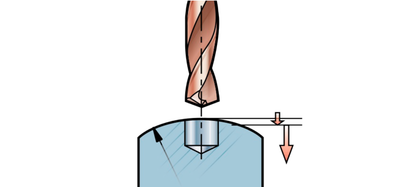
非平面鑽孔的加工要點
鑽孔看似簡單,但其實是一種複雜的加工方式。鑽頭一旦發生故障或超出其能力範圍,就可能造成嚴重後果。鑽削非平面工件可能使鑽頭切削刃受到過大的不均勻力,從而導致過早磨損,請務必注意以下提及的要點。 如果半徑大於4倍鑽頭直徑且孔垂直於半徑,則可…
加工如何得到高精度 : 溫度
每個做加工的人都一直追求高精度,希望實現μm級加工精度。事實上,高精度加工是一個嚴謹的技術話題,而有不少人忽略溫度對精度影響!這編文章就是科普溫度如何提到加工精度。 眾所周知,材料都會存在熱脹冷縮,在精密加工中,對於溫度問題是絕對不能忽…
硬質合金牌號:瞭解不同類型的刀具應用與性能
硬質合金是一種廣泛應用於切削、鑽孔、銑削等金屬加工領域的刀具材料。瞭解硬質合金的不同牌號及其應用對於選擇正確的刀具至關重要。在本文中,我們將探討硬質合金的三類主要牌號:單純型、微晶型和合金型,並詳細介紹它們的特性和應用領域。 單純型硬質…
PVD塗層技術:金屬加工領域的表面處理之選
在金屬加工行業中,表面處理技術對於提高產品的耐磨性、抗腐蝕性和使用壽命具有重要意義。PVD(Physical Vapor Deposition,物理氣相沉積)塗層技術作為一種高效且環保的表面處理方法,已成為金屬加工領域的熱門選擇。本文將…
研磨度 – 設定工具磨削速度及進給的更佳方法
每道磨削工序都有一個“最有效點”。若在最有效點磨削,即速度和進給最優狀態,砂輪磨料鋒利,表面光潔度良好,不會造成快速磨損,通常可獲得更佳磨削效果。若未在最有效點開展作業,則可能發生各種問題:工件燒損、切削工具震顫或砂輪快速磨損等。找到這…
砂輪使用基礎指南
呈白色,其砂粒韌性好,比較鋒利,但硬度稍低,適用於刃磨高速鋼與硬質合金的刀杆部分。氧化鋁砂輪也叫剛玉。 呈綠色,其砂粒硬度高,切削性能好,但較脆,適用於刃磨硬質合金車刀。 砂輪的粗細以粒度表示,粗磨時用粗粒度,精磨時用細粒度。 1. 先…
熱處理變形的原因及處理方法
鋼的變形主要原因是鋼中存在內應力或者外部施加的應力。內應力是因溫度分佈不均勻或者相變所致,殘餘應力也是原因之一。外應力引起的變形主要是由於工件自重而造成的“塌陷”,在特殊情況下也應考慮碰撞被加熱的工件,或者夾持工具夾持所引起的凹陷等。 …
熱處理詳解 : 退火,正火,淬火,回火
整體熱處理是對工件整體加熱,然後以適當的速度冷卻,以改變其整體力學性能的金屬熱處理工藝。退火,正火,淬火,回火是整體熱處理中的四種基本工藝,稱為 “四把火”,其中的淬火與回火關係密切,常常配合使用,缺一不可。 退火是將工件加熱到適當溫度…
金剛石刀具材料分類
金剛石刀具材料分為單晶金剛石(有天然和人造兩種,天然單晶金剛石價格昂貴,部分被人造單晶金剛石替代)、人造聚晶金剛石(PCD)和人造聚晶金剛石與硬質合金複合刀片(PCD/CC)以及CVD金剛石 單晶金剛石用作切削刀具必須是大顆粒的(質量大…