- 通用
砂輪使用基礎指南
文章目錄(0 節)

氧化鋁砂輪
呈白色,其砂粒韌性好,比較鋒利,但硬度稍低,適用於刃磨高速鋼與硬質合金的刀杆部分。氧化鋁砂輪也叫剛玉。
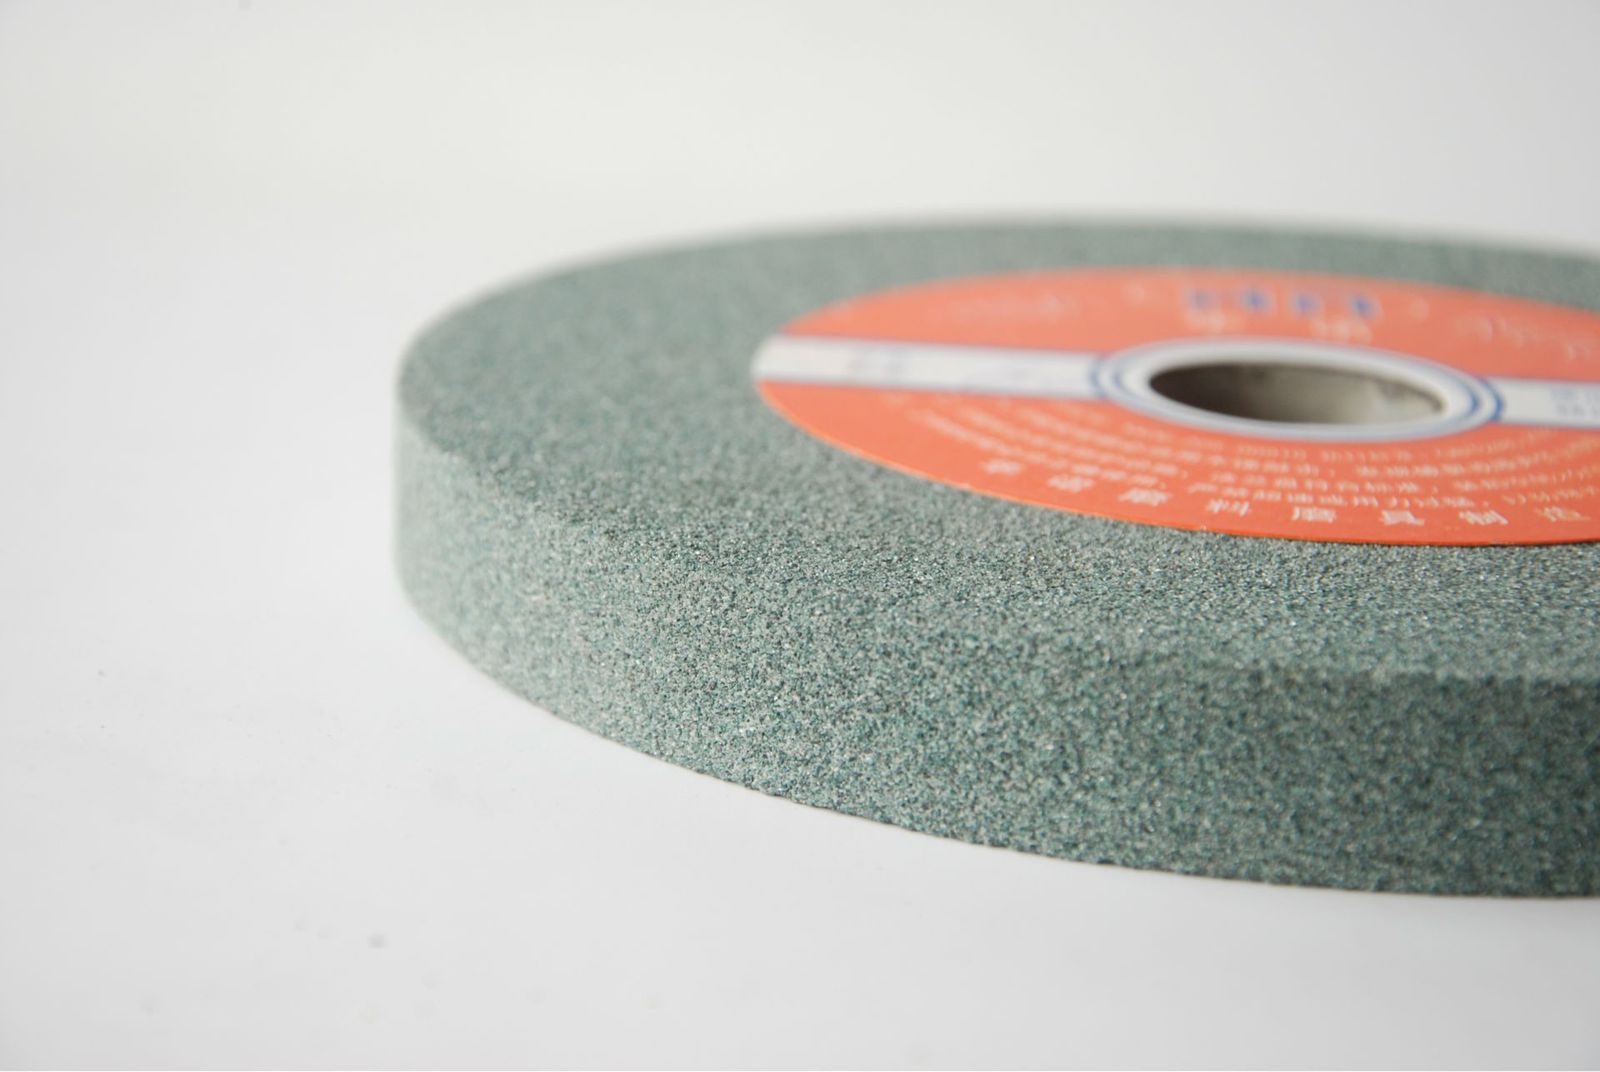
碳化硅砂輪
呈綠色,其砂粒硬度高,切削性能好,但較脆,適用於刃磨硬質合金車刀。
砂輪的粗細以粒度表示,粗磨時用粗粒度,精磨時用細粒度。

車刀的刃磨的方法和步驟:
1. 先磨去前面、後面上的焊渣,並將車刀底面磨平,可用粒度號為24-36號的氧化鋁砂輪。
2. 粗磨主後面和副後面的刀柄部分:刃磨時,在砂輪的外圓柱略高於砂輪中心的水平位置將車刀翹起一個比刀體上后角大20-30的角度,並作左右緩慢移動,以便刃磨刀體上的主后角和副后角。可選粒度為24-36,硬度為中軟的氧化鋁砂輪。
3. 粗磨刀體上的主後面:磨後刀面時,刀柄應與砂輪軸線保持平行,同時刀體的底平面向砂輪方向傾斜一個比主后角大20的角度。刃磨時,先把車刀已磨好的後隙面靠在砂輪的外圓上,以接近砂輪的中心位置為刃磨的起始位置,然後使刃磨繼續向砂輪靠近,並作左右緩慢移動。當砂輪磨至刀刃處即可結束。這樣可同時磨出主偏角與主后角。可選用36-60號的碳化硅砂輪。
4. 粗磨刀體上的副后角:磨副後面時,刀柄尾部應向右轉過一個副偏角的角度,同時車刀底平面向砂輪方向傾斜一個比副后角大20的角度,具體刃磨方法與粗磨刀體上主後面大體相同,不同的是粗磨副後面時砂輪應磨到刀尖處為止。也可同時磨出副偏角和副后角。
5. 粗磨前面:以砂輪的端面粗磨出車刀的前面,並在磨前面的同時磨出前角。
6. 斷屑槽:斷屑槽有兩種,一種是直線型,適用於切削較硬的材料;一種是圓弧型,適用於較軟的材料。
手工刃磨的斷屑槽一般為圓弧型,須將砂輪的外圓和端面的交角處用修砂輪的金剛石筆修磨成相應的圓弧。若刃磨出直線型斷屑槽,則砂輪的交角須修磨得很尖銳。刃磨時可向下磨或向上磨,但選擇刃磨斷屑槽部位時,應考慮留出刀頭倒稜的寬度。
刃磨斷屑槽的注意事項:
砂轮交角处应经常保持尖锐或具有一定形状的圆弧,当砂轮的棱边有较大的棱角时,应及时修整。刃磨的起点位置应该与刀尖、主切削刃离开一定的距离,与主切削刃的距离为断屑槽宽度的一半加上倒棱的宽度。刃磨时,注意不能用力过大,车刀沿刀柄方向缓慢移动。尺寸小的一次成形,尺寸大的可分为粗磨与精磨两个过程磨削成形。7. 精磨主后面与副后面:精磨前最好修整好砂轮,保持砂轮平稳旋转,车刀的底平面靠在调整好的托架上,并使切削刃轻轻靠在砂轮端面上,沿砂轮的端面缓慢左右移动。可选项用粒度为180-200号的砂轮。8. 磨负倒棱:负倒棱的倾斜角度为-50--100,宽度b=(0.5-0.8)f。对于采用较在前角的硬质合金车刀,以及强度硬度特别低的材料不宜采用负倒棱。磨负倒棱时,用力轻微,要使主切削刃的后端向刀尖方向摆动。刀磨时可采用直磨法和横磨法,最好采用直磨法。9. 磨过渡刃:磨过渡刃与磨后刀面的方法相同,刃磨车削较硬材料的车刀时,也可在过渡刃上磨出负倒棱。10. 车刀的手工研磨:用油石研磨,要求动作平稳,用力均匀。